 0


Branschnyheter
Hem / Nybörjare / Branschnyheter / Hur tillverkas kullager? Den kompletta tillverkningsprocessen, steg för steg

2026-09-21
Ett kullager blir ett lager i slipstadiet, inte före det. Smide, svarvning och värmebehandling förbereder härdade stålformer; slipning och lapping ställ sedan in mikron som avgör hur tyst lagret snurrar, hur mycket belastning det bär och hur länge det håller. Att beställningen spelar roll för alla som köper lager, eftersom det förklarar var kostnaden sitter, varför två offerter för samma storlek kan skilja sig så mycket åt och varför kvalitetsproblem vanligtvis går tillbaka till några specifika, kontrollerbara stadier.
Öppna ett misslyckat 608-lager från en fläktmotor eller ett skateboardhjul och anatomin är nästan en besvikelse enkel: en inre ring, en yttre ring, en rad härdade kulor, en bur som hindrar dessa bollar från att röra vid varandra och en fettfilm. Tillverkningsfrågan är hur dessa fem grundläggande saker görs tillräckligt noggrant för att köras med tiotusentals varv per minut. Svaret är två parallella produktionslinjer - en för ringar, en för bollar - som bara möts vid slutmontering.
Den här guiden följer hela processen på det sätt som en spårkullagerfabrik faktiskt driver den: val av råmaterial, smide, svarvning, värmebehandling, kultillverkning, slipning, superfinishing, montering och batchtestning. Det täcker också belagda lager, kvalitetskontroll, kontrollerna som är viktiga före beställning och de frågor köpare ställer oftast. Beskrivningen återspeglar produktion enligt ett ISO 9001:2015 kvalitetssystem vid en anläggning med en årlig produktion på 30 miljoner set.
Ett spårkullager innehåller fyra solida komponenter och en förbrukningsvara, och var och en följer en helt annan produktionsväg. Den splittringen är nyckeln till att förstå kvalitetsskillnader mellan leverantörer: varje komponent har sina egna fellägen, och ett svagt steg - en smutsig stålvärme, en mjuk boll, en grov löpbana - räcker för att dra ner hela monteringen.
Lastvägen genom dessa delar förklarar precisionskravet. Varje kraftenhet som passerar från axeln till huset korsar två löpbanor, en uppsättning kulor och en smörjfilm mätt i mikron. Om en löpbana är ojämn eller om en boll inte är rund, koncentreras kontaktspänningen på mikroskopiska höga punkter, och dessa punkter blir de första utmattningspunkterna. Det är därför lagertillverkning handlar mindre om att forma stål och mer om att ta bort de sista spåren av fel.
De flesta spårkullager i världen börjar som kromstål - en högkolhaltig kromkvalitet som går under flera nationella namn: AISI 52100 i USA, 100Cr6 i Tyskland, SUJ2 i Japan och GCr15 i Kina. Kemin är medvetet enkel, ungefär 1 % kol och 1,5 % krom, eftersom värdet inte ligger i exotisk legering utan i renlighet. Hårda icke-metalliska inneslutningar i smutsigt stål fungerar som spänningskoncentrationspunkter, och under drift uppträder de som buller och tidig utmattningsspjälkning. Det är därför en seriös fabrik verifierar varje inkommande värmeparti genom spektralanalys istället för att bara lita på brukscertifikatet.
Rostfria kvaliteter tjänar korrosiva miljöer, och de delas upp i två mycket olika alternativ. AISI 440C är ett martensitiskt rostfritt stål som härdar som kromstål, håller 56-60 HRC samtidigt som det motstår rost, vilket gör det till ett standardval för matutrustning, diskutrymmen och fuktiga utomhusprodukter. AISI 304 kan inte härdas genom värmebehandling alls - den förblir mjuk, under ungefär 200 HB - så 304-lager byter ut lastkapacitet för maximal korrosionsbeständighet. Kolstål sitter i andra änden av skalan: det sänker kostnaderna för lätta produkter som leksaker och låghastighetshjul, men det kan inte matcha kromstål vad gäller hårdhet eller utmattningslivslängd.
| Material | Nyckeldrag | Typisk hårdhet | Vanliga användningsområden |
|---|---|---|---|
| Kromstål (AISI 52100 / GCr15) | Högt kol plus cirka 1,5 % krom; utmärkt livslängd för rulltrötthet | 60-64 HRC efter värmebehandling | Motorer, apparater, elverktyg, pumpar, bildelar |
| Kolstål | Lägre kostnad, lägre precision och kortare utmattningslivslängd | Nedan härdat kromstål | Leksaker, hjul, lätta hårdvara |
| AISI 304 rostfritt | Austenitisk; kan inte genomhärdas; maximal korrosionsbeständighet | Under cirka 200 HB (mjuk) | Matutrustning, våt- och tvättutrymmen med blygsam belastning |
| AISI 440C rostfritt | Martensitisk; härdbar rostfri med stark korrosionsbeständighet | 56-60 HRC efter värmebehandling | Livsmedels- och utomhusprodukter som behöver rejäl lastkapacitet |
Ringproduktion och kultillverkning går som två parallella linjer som konvergerar först vid montering. På ringlinjen är sekvensen smide, glödgning, svarvning, värmebehandling och slipning; på bolllinjen är det kall heading, blinkning, värmebehandling, slipning och lapping. Översikten nedan följer beställningen som används på verkstadsgolvet i en spårkullageranläggning.
Spårbarhet löper genom varje steg. Varje ämne behåller sitt värmenummer, varje sats registrerar sin ugnskörning och varje packlista refererar till produktionssatsen, så ett färdigt lager kan spåras tillbaka till dess stålcertifikat. Enligt ett ISO 9001:2015-system är detta inte valfritt pappersarbete: när en kund rapporterar buller månader senare avgör spårbarheten om orsaken ligger i ett stålparti, en värmebehandlingskörning eller en monteringsinställning – och den distinktionen avgör om rätt svar är sortering, omarbetning eller en processkorrigering.
Lagerkulor skärs aldrig i sfärer. De slås nästan runda och rullas sedan mot varandra under slipmedel tills varje yta når ut i genomsnitt - en självkorrigerande process som förvandlar hård ståltråd till runda bollar inom en bråkdel av en mikron. Eftersom delarna är härdat stål, skulle skärverktyg slitas omedelbart; slipande formning är den enda praktiska vägen.
Anledningen till att processen fungerar är geometri: en kula har ingen fast axel. Den tumlar fritt i spåren och presenterar varje punkt på sin yta för slipmedlet, så en hög punkt är alltid nästa sak som ska bäras bort. Bollen som sticker ut träffas nästa; processen tar bort sina egna fel. Det är detta som gör det möjligt att masstillverka sfärer mer exakt än nästan alla andra bearbetade delar.
Betygssystemet sätter siffror på rundhet. I standardkulklassificeringskonventionen är betygsnumret den maximalt tillåtna avvikelsen från en perfekt sfär i mikrotum, så grad 100 tillåter cirka 2,5 mikron, grad 25 tillåter 0,64, grad 10 tillåter 0,25 och grad 5 tillåter endast 0,13. De flesta kommersiella spårlager körs på kulor av grad 100; tysta apparatmotorer och precisionsspindlar motiverar Grad 10 eller bättre. Varje steg nedåt på betygsskalan lägger till varvningstid och inspektionskostnad, vilket gör kulgraden till en av de tysta kostnadsdrivarna i varje lagerpris.
Enbart rundhet är fortfarande inte tillräckligt - bollarna måste också matcha deras ringar. Eftersom ingen malningsprocess är perfekt repeterbar, sorteras färdiga kulor i storleksgrupper mätt i bråkdelar av en mikron, och ringar som mals i samma sats paras ihop med gruppen som återställer det designade inre spelet. Denna selektiva montering är standardpraxis i branschen, och det är ytterligare en anledning till att lagerfabriker mäter allt två gånger: en gång för att sortera och en gång för att bevisa.
Slipning formar stålet, men värmebehandlingen avgör om det överlever. En perfekt slipad löpbana utan rätt hårdhet skulle buckla och flagna under belastning inom några dagar, så ugnen - inte slipmaskinen - är där en bit formad stål faktiskt blir ett lagermaterial.
För kromstål värms ringämnen och kulor till cirka 840 °C tills strukturen omvandlas till austenit, kyls i olja tillräckligt snabbt för att låsa in hård martensit, och härdas sedan nära 160 °C för att lindra inre stress. Resultatet är 60-64 HRC: tillräckligt hårt för att motstå rullkontaktströtthet, tillräckligt hårt för att inte spricka under chock. Skippa humöret och delarna förblir spröda; övertemperering och hårdheten faller i takt med livslängden.
Kontroll i detta skede är osynlig på en färdig del och dyr att fejka. Ugnstemperaturens enhetlighet, kyloljans kondition och blötläggningstid avgör om en hel batch hamnar i specifikationen eller driver mjuk. Distorsion måste hanteras också: värmebehandlade ringar deformeras något, och processen måste hålla den varp inuti malningsmånen, annars betalar sliplinjen för ugnens fel i extra cykler. Precisionskvaliteter lägger till ett steg till — en djup köldbehandling som omvandlar kvarhållen austenit och stabiliserar dimensionerna under många års användning.
Hårdhetsmål efter värmebehandling: kromstål (AISI 52100 / GCr15) når 60-64 HRC; AISI 440C rostfritt når 56-60 HRC; AISI 304 rostfritt är inte genomhärdbart och håller sig under cirka 200 HB.
Det är också här den rostfria splittringen blir fysisk. 440C-delar passerar genom samma ugnar och kommer ut med användbar hårdhet, medan 304-ringar inte kan härda alls. Det enda metallurgiska faktumet förklarar varför 304-lager passar våta, korrosionstunga applikationer med blygsamma belastningar, och varför 440C är svaret när en applikation behöver korrosionsbeständighet och verklig belastningskapacitet på samma gång.
Varje ring anländer till sliplinjen medvetet överdimensionerad. Slipning tar bort den tillåten och definierar samtidigt de toleranser som en köpare faktiskt betalar för, vilket gör det till det mest inflytelserika steget i hela produktionskedjan.
Sekvensen är fast: slipa ytorna först för att skapa ett referensplan, sedan ytterdiametern och borrningen, sedan löpbanan. Kylvätska rinner konstant, eftersom ett tillfälligt torrt hjul kan bränna ytan och skapa mikrosprickor som gömmer sig inuti en till synes bra del tills den misslyckas tidigt. Efter banaslipning sänker en superfinishingpassage med fina stenar ytjämnheten långt under 0,1 mikron Ra – en finish som ser ut som en spegel och, ännu viktigare, låter smörjmedelsfilmen formas och bära lasten ordentligt. Att hoppa över eller förkorta superfinishen är ett av de klassiska sätten att minska kostnaderna osynligt, och det dyker alltid upp senare som brus och förkortad livslängd.
| ISO-klass | ABEC motsvarighet | Vad det drar åt | Typiska applikationer |
|---|---|---|---|
| P0 | ABEC 1 | Standarddimensionella toleranser | Allmänna motorer, apparater, elverktyg, pumpar |
| P6 | ABEC 3 | Snävare utlopp och breddtolerans | Bättre motorer, elverktyg, växellådor |
| P5 | ABEC 5 | Utloppskontroll på mikronnivå | Verktygsmaskiner, precisionsinstrument |
| P4 | ABEC 7 | Mycket snäv geometri för hög hastighet | Höghastighetsspindlar, flyg, dentala handstycken |
Att välja en klass är ett kostnadsbeslut, inte en statussymbol. En apparatmotor, vattenpump eller elverktyg går normalt korrekt på P0 (ABEC 1); betala för P5 köper tolerans applikationen aldrig använder. Maskinspindlar, höghastighetsmotorer och mätinstrument är de fall där P5 och P4 verkligen tjänar sitt pris. När två citat för samma storlek skiljer sig kraftigt är toleransklass en av de första punkterna som bekräftas skriftligt - precis bakom stålspecifikationen.
Montering är kort i tid och lång i konsekvenser. Två parallella produktionslinjer konvergerar, och de billigaste delarna av lagret - hållare, fett och tätningar - kommer att avgöra mycket av dess verkliga beteende.
Stämplade stålburar är standard i små djupa spårlager: billiga, styva och nitade samman från två halvor. Nylonburar går tystare och kan inte rosta, vilket är anledningen till att de dominerar lager med låg ljudnivå, med ett temperaturtak på runt 120 °C. Mässing förekommer i större eller speciella lager där styrka och värmebeständighet spelar roll tillsammans.
Ringarna och bollarna möts i matchade grupper. Kulstorleksgruppen väljs mot de uppmätta löpbanorna så att det sammansatta lagret landar innanför dess designade inre spelrum - den lilla fria rörelsen mellan ringarna som krymper när lagret monteras och värms upp. Standardspel (C0) passar de flesta applikationer; ett större C3-spel anges när innerringen blir varm eller sitter tätt på axeln. Kulor laddas i springan mellan de förskjutna ringarna, jämnt fördelade, och burfickorna knäpps eller nitas runt dem innan det sammansatta lagret går igenom sin sista tvätt - eftersom kvarvarande sliprester inuti är en bullerkälla som ingen tätning kan ta bort.
Fett fyller ungefär en fjärdedel till en tredjedel av det fria inre utrymmet. För lite och lagret går mot metallkontakt med hastighet; för mycket och kärring höjer temperatur och buller. För köpare är fettspecifikationen värd att uttryckligen bekräfta, eftersom den anger hastighetsgränsen, lågtemperaturbeteendet och den underhållsfria livslängden för den färdiga produkten.
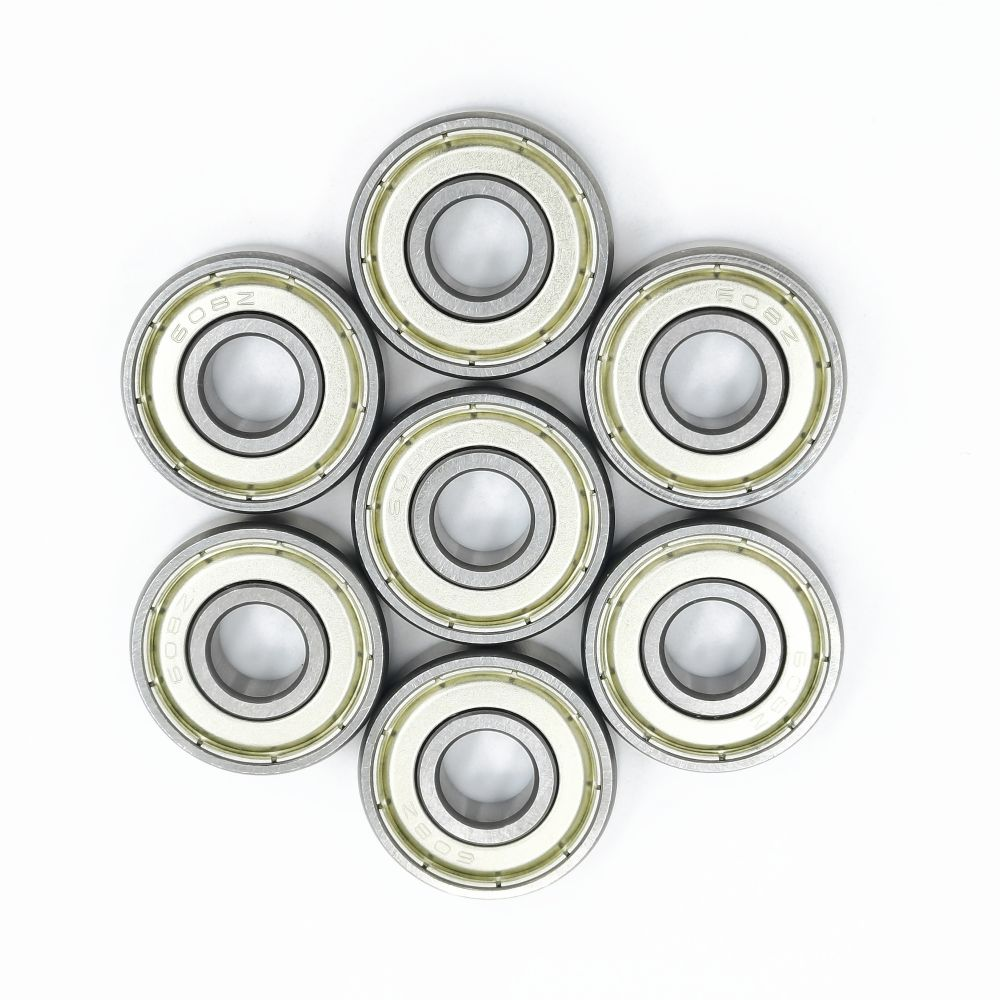
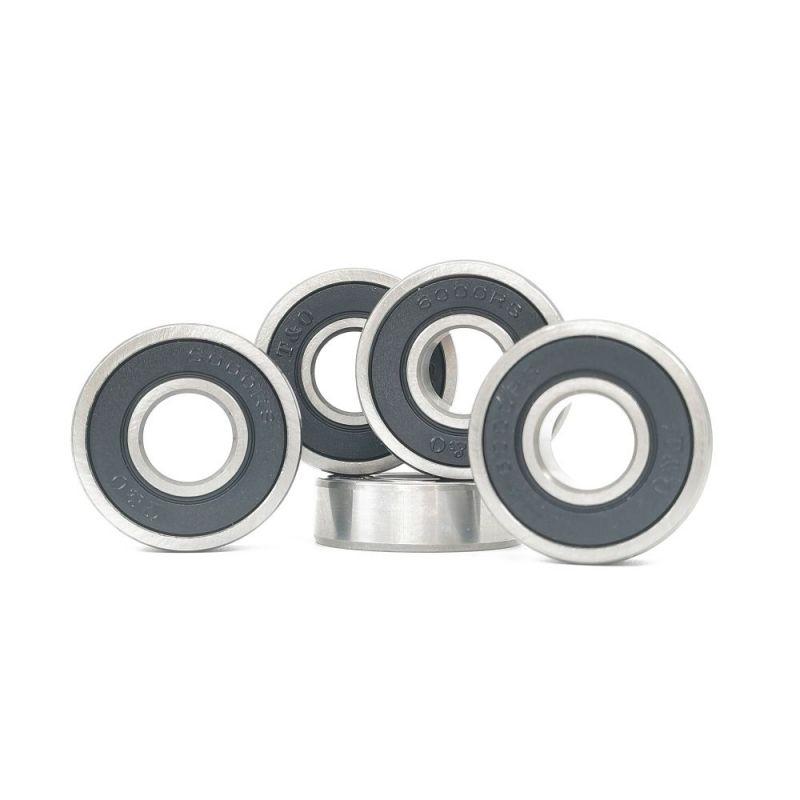
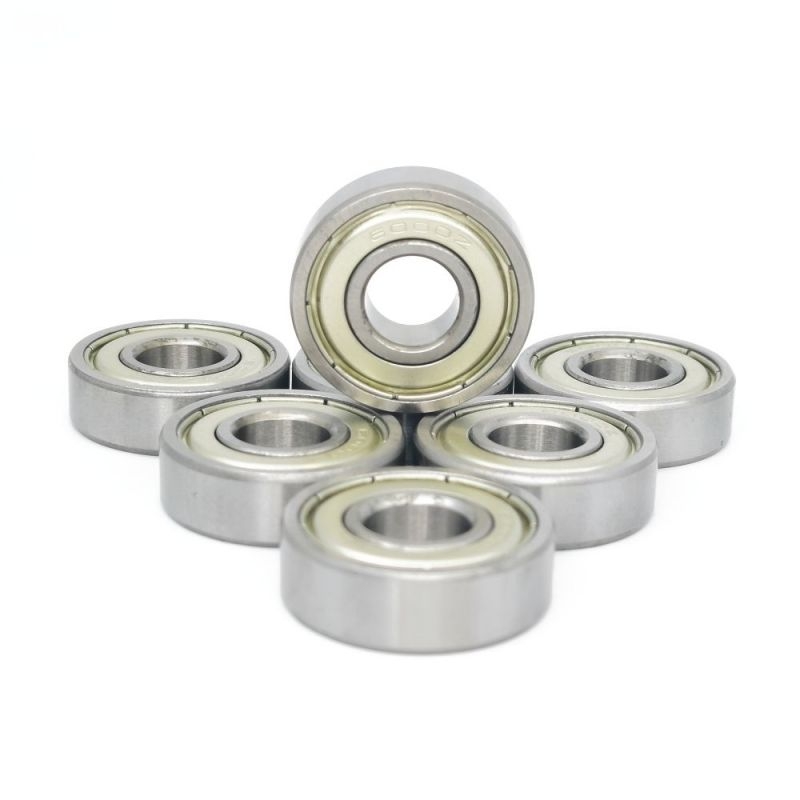
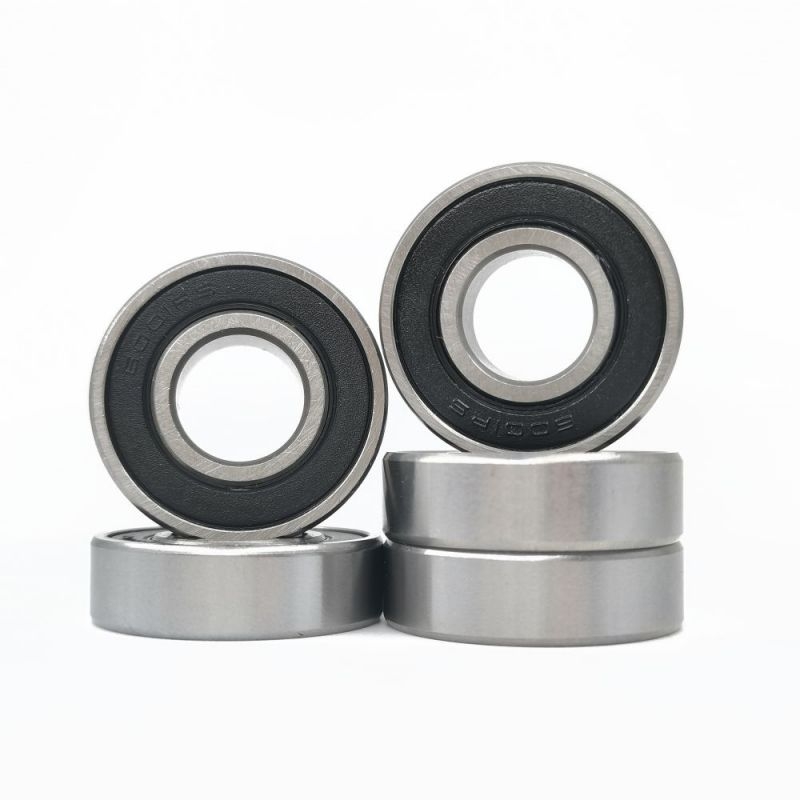
ZZ betyder två metallsköldar: beröringsfritt, minimalt motstånd, effektivt mot grovt damm, måttligt mot vatten. 2RS betyder två gummitätningar, vanligtvis NBR, i lätt kontakt med innerringen: mycket bättre mot fint damm och fukt, något högre löpmoment och ett praktiskt temperaturtak runt 110 °C. Rätt val är miljömässigt — torra, snabba och rena förhållanden lutar åt ZZ; våt, dammig eller nedsköljd utrustning lutar mot 2RS.
Det klassiska resultatet av denna process 608ZZ dubbelt järntätat spårkullager 8 x 22 x 7 mm kromstållager med dubbla metallskärmar — den vanligaste lilla storleken i motorer, verktyg och hårdvara. Se produktspecifikationerInnan packning klarar lågljudskvaliteter 100 % vibrationstestning medan standardkvaliteter kontrolleras genom provtagning. Varje lager får en film av rostskyddande olja och ett förseglat paket. Konservering är en del av tillverkningen, inte en eftertanke: ett dimensionellt perfekt lager som rostar i ett fuktigt lager innan installation räknas fortfarande som en defekt leverans.
Vissa lager är konstruerade för att vara tysta och ytvänliga snarare än maximalt hårda, och det uppnås med en andra gjutningsprocess som lindar in den yttre ringen i plast eller polyuretan.
Baslagret - vanligtvis en 608-, 626- eller 6000-seriestorlek - tvättas och monteras i en formkärna. Smält plast eller termoplastisk polyuretan injiceras runt den yttre ringen, binder till den när den svalnar och kommer ut med arbetsprofilen som bildas i samma steg: en platt slitbana för rullar, ett V-spår eller U-spår för glidbanor, i färger som vit, svart, orange och grön som kunderna använder för att hålla sina produktlinjer identifierbara med ett ögonkast.
Beläggningen ändrar beteendet hos hela hjulet. Plast- och PU-skikt dämpar det metalliska ljudet som hårt stål överför till möbelramar, skjutdörrar, fönster och transportörkonstruktioner; de skyddar de ytor som lagret rullar mot från repor och slitage; och polyuretan ger grepp plus stötdämpning för vagnar och transporthjul, typiskt specificerat i 85-95 Shore A hårdhetsbandet. I möbler, babyprodukter och hembeslag är det belagda lagret ofta skillnaden mellan en produkt som känns billig och en som känns färdig.
Den tekniska risken är vidhäftning. En dåligt bunden beläggning kan delamineras efter veckor av valsning, och även om felet verkar vara ett beläggningsproblem, är grundorsaken vanligtvis ytförberedelse, bindningskemi eller formdesign. Pålitliga producenter behandlar beläggning som en process med sina egna inspektioner - dragprover, underhållsscheman för formen och hårdhetskontroller på det härdade lagret - snarare än som en enkel doppningsoperation.
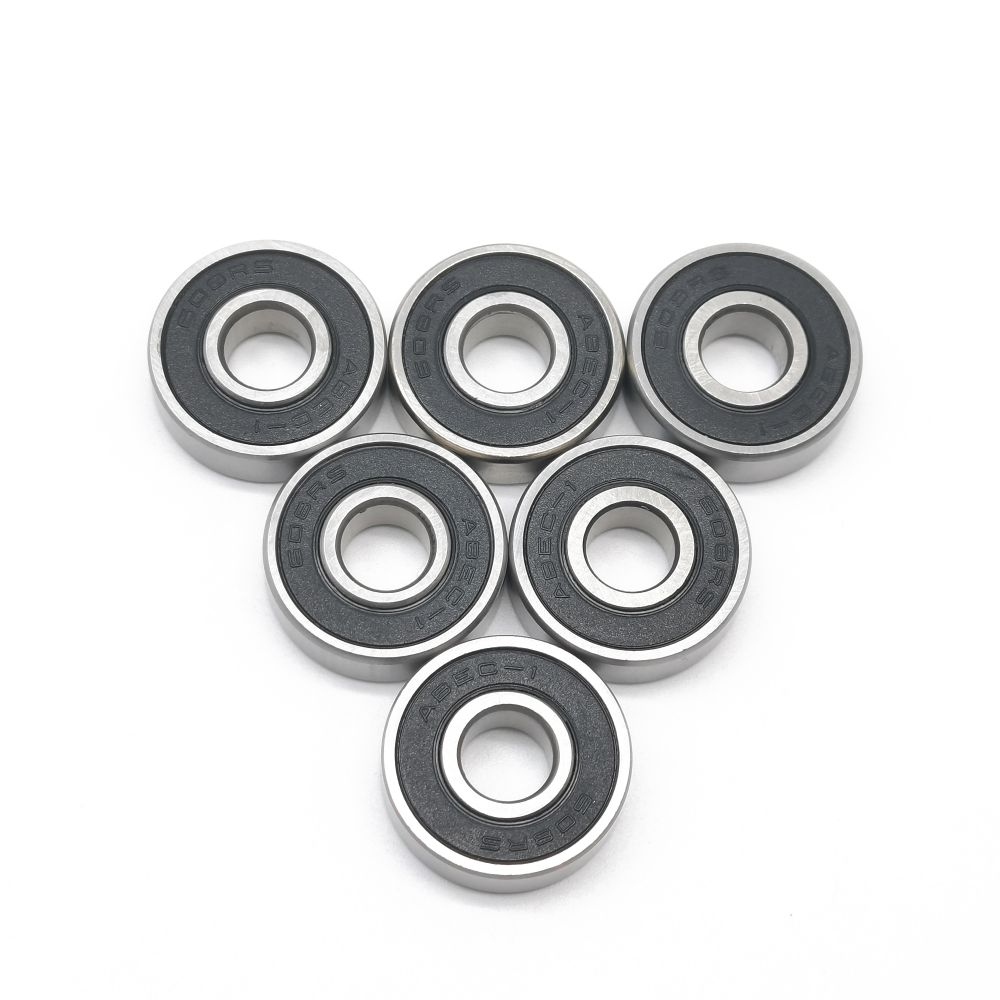
Exempel på belagt lager PU608267 PU-belagd spårkullager Ett 608 baslager med ett gjutet polyuretanskikt för tyst gång och ytskydd i rullar och glidsystem. Se produktspecifikationerEn pålitlig fabrik testar tre gånger: på inkommande stål, vid de kritiska bearbetningsstegen och på färdiga lager. Att ta bort något av de tre skikten för att spara kostnader dyker så småningom upp som bullerklagomål, förkortad livslängd eller fältåterkomst.
Buller förtjänar särskild uppmärksamhet eftersom det är det vanligaste kvalitetsproblemet från färdiga produkter, och det avgörs av kombinationer av faktorer - kulkvalitet, löpbanas finish, renhet och fett - snarare än av någon enskild mätning. Att betygsätta 100 % av lågbrusproduktionen är det som skiljer ett lager som brummar från ett som gnäller, och teknikerna bakom det bildar en egen disciplin; denna artikel om hur fabriker kontrollerar buller och vibrationer från spårkullager täcker dem i detalj.
Batchspårbarhet stänger slingan. Varje produktionssats länkar framåt från stålvärmenummer och bakåt från packlistan, så när en kund rapporterar ett problem månader efter leverans kan fabriken isolera de berörda partierna istället för att gissa. Den förmågan förblir osynlig tills den dagen den behövs - och den dagen avgör den om ett krav ska avgöras på dagar eller om det diskuteras i månader.
Två offerter för samma 608-storlek kan skilja sig med en tredje, och båda leverantörerna kan vara helt ärliga. Skillnaden gömmer sig nästan alltid på fem ställen, så den praktiska vanan är att fästa var och en skriftligt innan du jämför priser.
Varje omarkerad rad är en dokumenterad upphandlingsrisk. Underspecificerat stål förvandlas till bullerklagomål i färdiga motorer; saknad vibrationsklassning förvandlas till returer från detaljhandelsprodukter; fel tätning förvandlas till fettspolning i våt utrustning. Ingen av dessa risker förekommer i en prislista, just därför hör de istället till i orderbekräftelsen.
En användbar övning är att ställa samma tre frågor till varje leverantör – vilket stål, vilken hårdhet, vilken vibrationsklass – och att begära de rapporter som stödjer svaren. Leverantörer som testar regelbundet svarar med dokument i timmar; leverantörer som förlitar sig på reklamationer svarar med adjektiv. Snabbheten och innehållet i det svaret berättar mer om fabriken än någon katalogsida.
Standardkatalogstorlekar täcker de flesta applikationer, men de mest värdefulla beställningarna börjar ofta med en kundritning som ingen katalog matchar – och det är där en fabriks processdjup blir synligt.
Icke-standardarbete följer en fast rutt: ritning eller provgranskning, genomförbarhetsbekräftelse på material och tolerans, verktygsberedning, provtillverkning, godkännande, sedan batchtillverkning med samma inspektionssystem som standarddelar. Typiska önskemål inkluderar innerringar förlängda på ena eller båda sidorna för speciella monteringsarrangemang, dubbelradiga versioner av små storlekar, speciella bredder och belagda lager med anpassade slitbaneprofiler eller färger.
Beslutet att anpassa är mest ekonomiskt. Om ett standardlager kan anpassas med en distans eller en mindre konstruktionsändring är den vägen oftast billigare och snabbare. Om maskinarkitekturen beror på den speciella delen – som det ofta gör i motorer, glidsystem och transportörutrustning – så slår en beprövad icke-standardiserad källa omdesign av produkten runt en katalogstorlek. Utbudet av förlängda ringar, specialdimensioner och precisionsslipade delar finns som skräddarsydda icke-standardiserade precisionslager visar hur brett den kategorin har i praktiken.
De flesta är gjorda av högkolhaltigt kromstål, klass AISI 52100 (säljs även som 100Cr6, SUJ2 eller GCr15), värmebehandlat till 60-64 HRC. Korrosiva miljöer använder AISI 440C rostfritt för hårdhet med rostbeständighet, eller AISI 304 när maximal korrosionsbeständighet betyder mer än lastkapacitet. Kolstål förekommer främst i lätta, lågkostnadsprodukter.
Kulor är kallhåriga från tråd med blixtsöm, släta, värmebehandlade, malda och varvade mellan räfflade plattor. Eftersom kulorna roterar fritt och slumpmässigt i dessa spår, möter varje punkt på ytan slipmedlet lika mycket, och höga fläckar slits bort tills sfären är i genomsnitt. Resultatet är graderat: Grade 100 tillåter cirka 2,5 mikron avvikelse, Grade 10 tillåter 0,25.
Högre betyder mer exakt, inte allmänt bättre. ABEC (eller ISO P) klasser definierar endast dimensionella och löpande toleranser - inte stålkvalitet, buller, tätningar eller smörjning. De flesta motorer, pumpar och apparater fungerar korrekt på P0/ABEC 1; att betala för P5 eller högre är mest rimligt för höghastighets- eller precisionsspindlar. Matcha klassen med ansökan och skriv den på beställningen.
ZZ använder två beröringsfria metallsköldar: lågt motstånd, bra mot grovt damm, blygsamt vattenskydd. 2RS använder två gummikontakttätningar som berör den inre ringen: mycket bättre mot fint damm och fukt, något högre vridmoment och ett praktiskt temperaturtak runt 110 °C. Torra, snabba, rena miljöer passar ZZ; våta eller dammiga miljöer passar 2RS.
Beläggningen, gjuten runt den yttre ringen, dämpar ljud, skyddar de ytor som lagret rullar mot och – med PU – ger grepp och stötdämpning för vagnar och transportörer. Profiler som V-spår, U-spår och platta slitbanor formas direkt i formen och färger hjälper till att identifiera produktlinjer. Beläggningens kvalitet beror huvudsakligen på vidhäftning, varför provtagningstestning är viktig.
Ja. Fabriker med icke-standard kapacitet tillverkar rutinmässigt förlängda innerringar, specialbredder, dubbelradiga versioner och belagda eller räfflade mönster från kundens ritningar eller prover. Rutten är genomgång av ritningar, genomförbarhet och verktyg, provgodkännande, sedan batchproduktion — så de praktiska frågorna att ställa en leverantör handlar om provets ledtid och inspektionen som tillämpas på den anpassade batchen.


Produkt
Kontakta oss
Mobil Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved